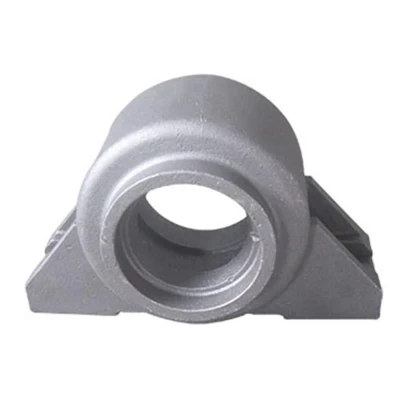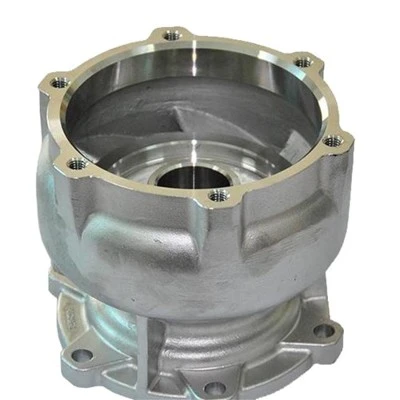


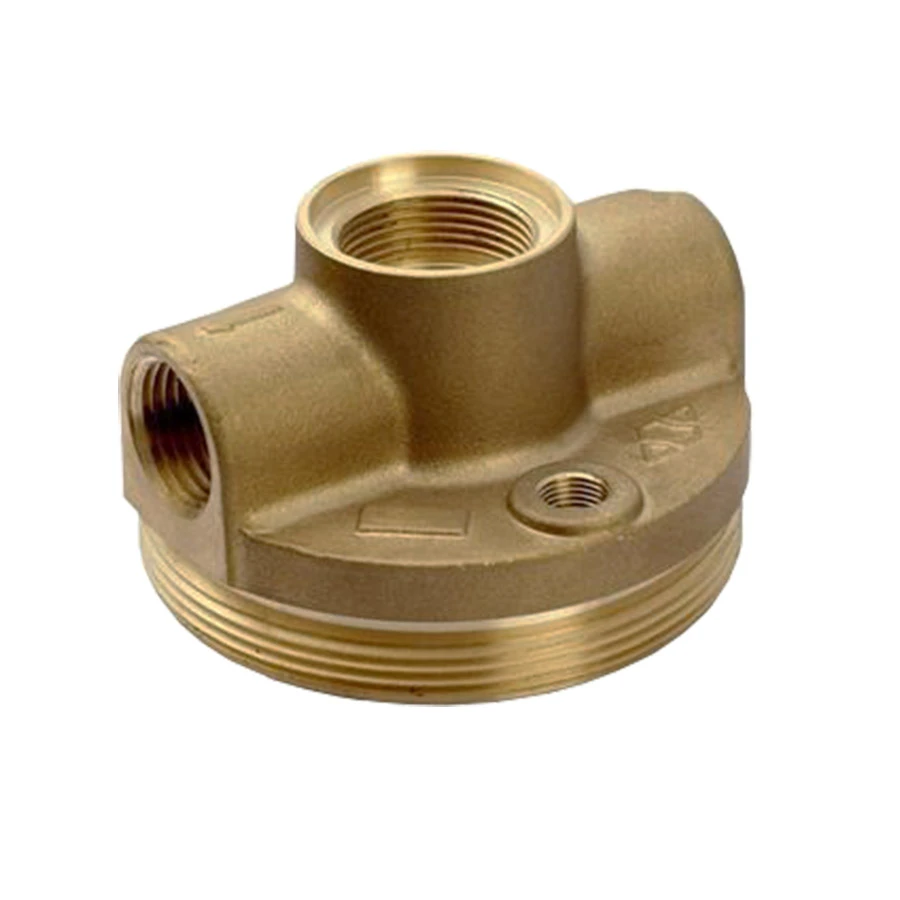
Продукт за отливане по модел на месинг от оригинална китайска леярна с услуги за CNC обработка
|
Еквивалентна степен на месинг и бронз от различни пазари |
|||||||
| Китай | Германия | Европа | Международен | САЩ | Япония | ||
| GB | DIN | EN | ISO | UNS | JIS | ||
| Символ | не | Символ | не | Символ | не | не | |
| TU2 | НА-Cu | 2.004 | Cu{0}}OFE | CW009A | Cu-OF | C10100 | C1011 |
| - | SE-Cu | 2.007 | Cu-HCP | CW021A | - | C10300 | - |
| - | SE-Cu | 2.007 | Cu-PHC | CW020A | - | C10300 | - |
| T2 | E-Cu58 | 2.0065 | Cu-ETP | CW004A | Cu-ETP | C11000 | C1100 |
| TP2 | SF-Cu | 2.009 | Cu-DHP | CW024A | Cu-DHP | C12200 | C1220 |
| - | SF-Cu | 2.009 | Cu-DHP | CW024A | Cu-DHP | C12200 | C1220 |
| - | SF-Cu | 2.009 | Cu-DHP | CW024A | Cu-DLP | C12200 | C1220 |
| TP1 | SW-Cu | 2.0076 | Cu-DLP | CW023A | Cu-DLP | C12000 | C1201 |
| H96 | CuZn5 | 2.022 | CuZn5 | CE500L | CuZn5 | C21000 | C2100 |
| H90 | CuZn10 | 2.023 | CuZn10 | CW501L | CuZn10 | C22000 | C2200 |
| H85 | CuZn15 | 2.024 | CuZn15 | CW502L | CuZn15 | C23000 | C2300 |
| H80 | CuZn20 | 2.025 | CuZn20 | CW503L | CuZn20 | C24000 | C2400 |
| CuZn28 | |||||||
| H70 | CuZn30 | 2.0265 | CuZn30 | CW505L | CuZn30 | C26000 | C2600 |
| H68 | CuZn33 | 2.028 | CuZn33 | CW506L | CuZn35 | C26800 | C2680 |
| H65 | CuZn36 | 2.0335 | CuZn36 | CW507L | CuZn35 | C27000 | C2700 |
| H63 | CuZn37 | 2.0321 | CuZn37 | CW508L | CuZn37 | C27200 | C2720 |
| HPb63-3 | CuZn36Pb1.5 | 2.0331 | CuZn35Pb1 | CW600N | CuZn35Pb1 | C34000 | C3501 |
| HPb63-3 | CuZn36Pb1.5 | 2.0331 | CuZn35Pb2 | CW601N | CuZn34Pb2 | C34200 | - |
| H62 | CuZn40 | 2.036 | CuZn40 | CW509N | CuZn40 | C28000 | C3712 |
| H60 | CuZn38Pb1.5 | 2.0371 | CuZn38Pb2 | CW608N | CuZn37Pb2 | C35000 | - |
| HPb63-3 | CuZn36Pb3 | 2.0375 | CuZn36Pb3 | CW603N | CuZn36Pb3 | C36000 | C3601 |
| HPb59-1 | CuZn39Pb2 | 2.038 | CuZn39Pb2 | CW612N | CuZn38Pb2 | C37700 | C3771 |
| HPb58-2.5 | CuZn39Pb3 | 2.0401 | CuZn39Pb3 | CW614N | CuZn39Pb3 | C38500 | C3603 |
| - | CuZn40Pb2 | 2.0402 | CuZn40Pb2 | CW617N | CuZn40Pb2 | C38000 | C3771 |
| - | CuZn28Sn1 | 2.047 | CuZn28Sn1As | CW706R | CuZn28Sn1 | C68800 | C4430 |
| - | CuZn31Si1 | 2.049 | CuZn31Si1 | CW708R | CuZn31Si1 | C44300 | - |
| - | CuZn20Al2 | 2.046 | CuZn20Al2As | CW702R | CuZn20Al2 | C68700 | C6870 |
| QSn4-0,3 | CuSn4 | 2.1016 | CuSn4 | CW450K | CuSn4 | C51100 | C5111 |
| - | CuSn5 | 2.1018 | CuSn5 | CW451K | CuSn5 | C51000 | C5102 |
| QSn6.5-0.1 | CuSn6 | 2.102 | CuSn6 | CW452K | CuSn6 | C51900 | C5191 |
| QSn6,5-0,4 | CuSn6 | CuSn6 | C51900 | C5191 | |||
| QSn7-0,2 | CuSn8 | CuSn8 | C52100 | C5210 | |||
| QSn8-0,3 | CuSn8 | 2.103 | CuSn8 | CW453K | CuSn8 | C52100 | C5210 |
| BZn12-24 | CuNi12Zn24 | 2.073 | CuNi12Zn24 | CW403J | CuNi12Zn24 | C75700 | - |
| BZn12-26 | CuNi18Zn27 | 2.0742 | CuNi18Zn27 | CW410J | CuNi18Zn27 | C77000 | C7701 |
| BZn18-18 | CuNi18Zn20 | 2.074 | CuNi18Zn20 | CW409J | CuNi18Zn20 | C76400 | C7521 |
| - | CuNi10Fe1Mn | 2.0872 | CuNi10Fe1Mn | CW352H | CuNi10Fe1Mn | C70600 | C7060 |
| - | CuNi30Mn1Fe | 2.882 | CuNi30Mn1Fe | CW354H | CuNi30Mn1Fe | C71500 | C7150 |
| T3 | Cu-FRTP | C12500 | |||||
| TAG0.1 | CuAg0.1 | CuAg0.1 | |||||
| HPb63-0.1 | CuZn37Pb0.5 | ||||||
| HPb61-1 | CuZn39Pb0.5 | C37100 | C3710 | ||||
| HAl77-2 | CuZn20Al2 | CuZn20Al2 | C68700 | C6870 | |||
| HSn70-1 | CuZn28Sn1 | CuZn28Sn1 | C44300 | C4430 | |||
| HSn62-1 | CuZn38Sn1 | CuZn38Sn1 | C46400 | C4620 | |||
| HMn58-2 | CuZn40Mn2 | ||||||
| QAl5 | CuAl5As | CuAl5 | |||||
| QAl7 | CuAl8 | CuAl7 | C61000 | ||||
| QAl9-2 | CuAl9Mn2 | CuAl9Mn2 | |||||
| QAl10-3-1.5 | CuAl10Fe3Mn2 | C63200 | |||||
| QAl10-4-4 | CuAl10Ni5Fe4 | CuAl10Ni5Fe5 | C63020 | ||||
| QAl11-6-6 | CuAl11Ni6Fe5 | ||||||
| QBe2 | CuBe2 | CuBe2 | C17200 | C1720 | |||
| QBe1.7 | CuBe1.7 | CuBe1.7 | C17000 | C1700 | |||
| QZr0.2 | CuZr | C15000 | |||||
| QCd1 | CuCrZr | CuCd1 | C16200 | ||||
| QMg0.8 | CuMg0.7 | ||||||
| ZQSnD5-5-5 | GB-CuSn5ZnPb | GCuPb5Sn5Zn | C83600 | BCln6 | |||
| ZQSnD10-1 | GB-CuSn10 | GCuSn10P | |||||
| ZQSnD10-2 | GB-CuSn10Zn | GCuSn10Zn2 | BCln3 | ||||
| ZQAlD9-4-4-2 | GB-CuAl10Ni | GCuAl10Fe5Ni5 | C95800 | AlBCln3 | |||
| ZQAlD9-4 | GB-CuAl10Fe | GCuAl10Fe3 | C95200 | AlBCln1 | |||
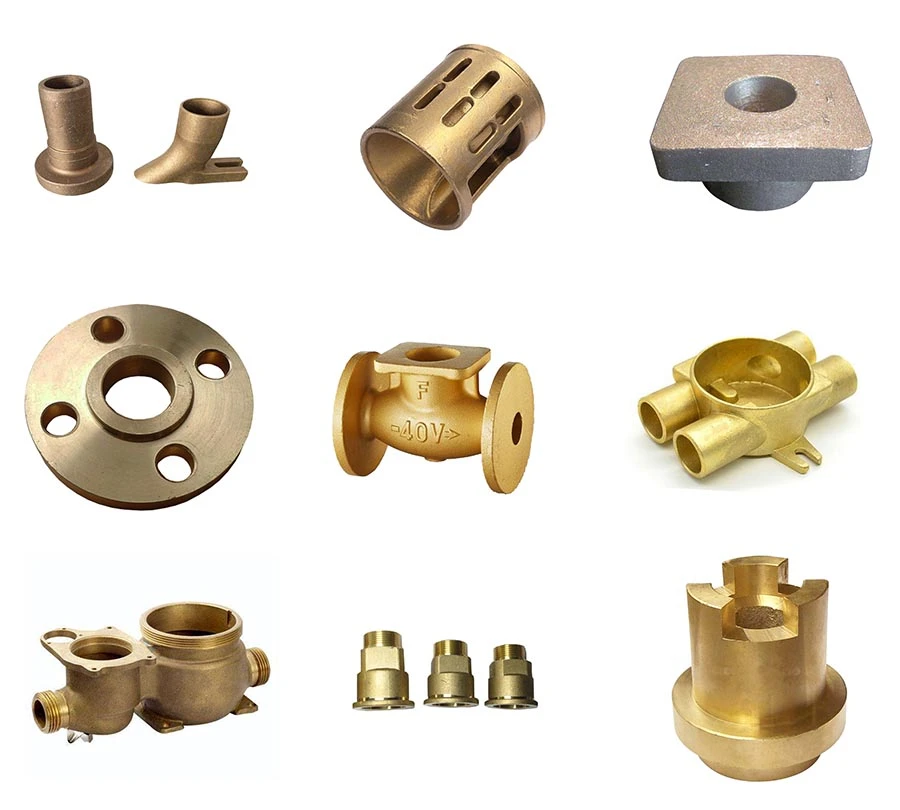
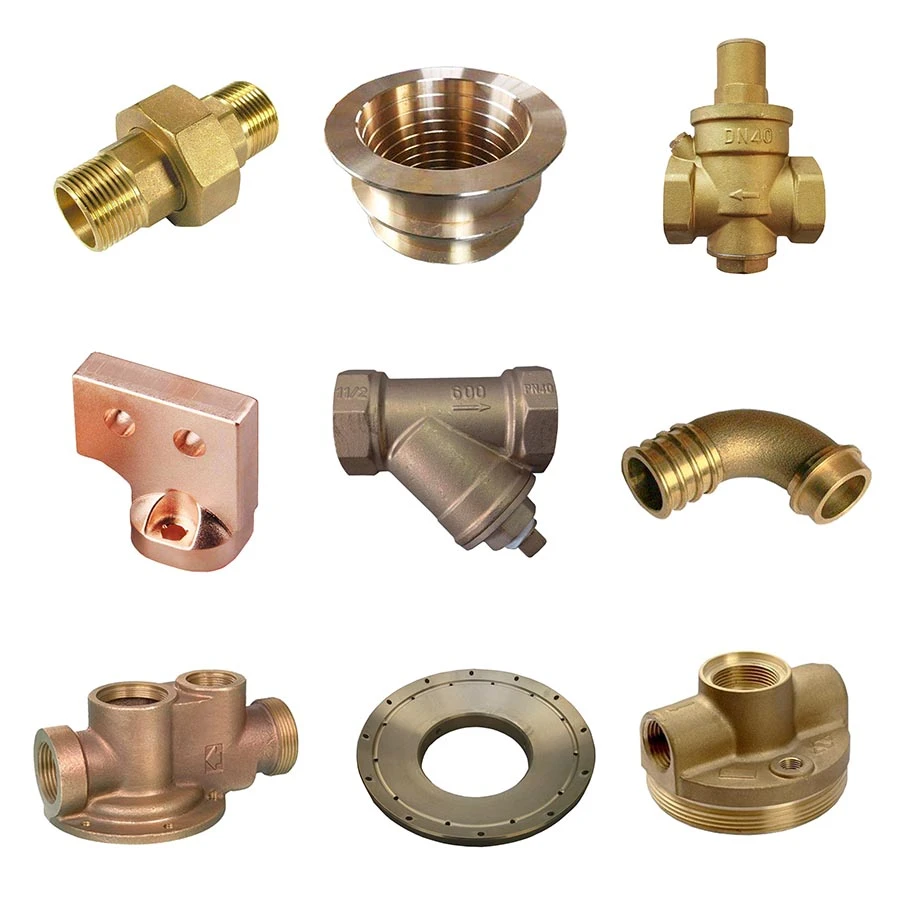
Месингът е сплав, съставена от мед и цинк. Месингът, съставен от мед и цинк, се нарича обикновен месинг. Ако е разнообразие от сплави, съставени от повече от два елемента, се нарича специален месинг. Месингът е медна сплав с цинк като основен елемент. С увеличаването на съдържанието на цинк здравината и пластичността на сплавта се увеличават значително, но механичните свойства ще намалеят значително след надвишаване на 47%, така че съдържанието на цинк в месинга е по-малко от 47%. В допълнение към цинка, отлятият месинг често съдържа легиращи елементи като силиций, манган, алуминий и олово. Лееният месинг има по-високи механични свойства от бронза, но цената е по-ниска от бронза. Отлетият месинг често се използва за лагерни втулки с общо предназначение, втулки, зъбни колела и други устойчиви-на износване части и клапани и други части,-устойчиви на корозия. Месингът има силна устойчивост на износване. Месингът често се използва за направата на вентили, водопроводи, свързващи тръби за вътрешни и външни климатици и радиатори.
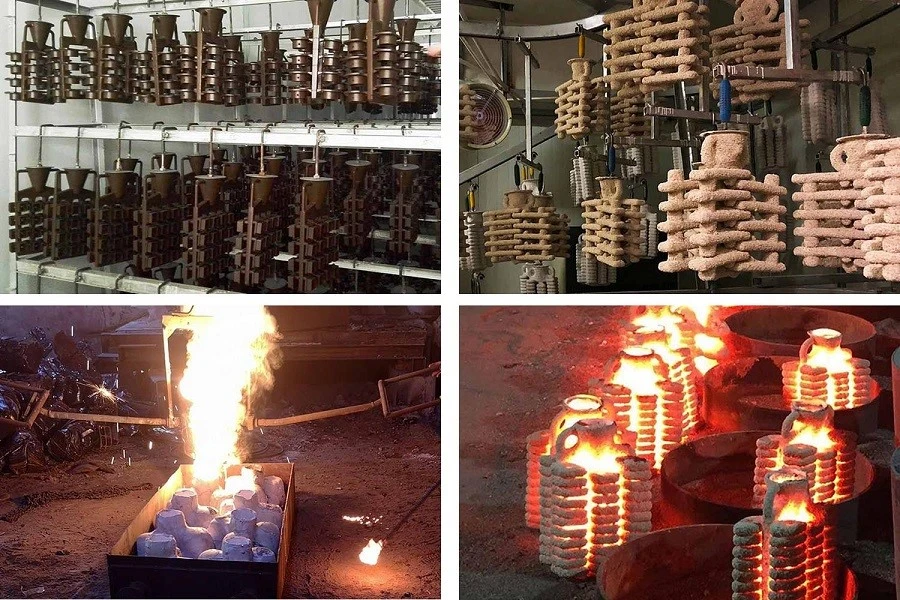
Инвестиционното леене (изгубен восък) е метод за прецизно леене на сложни детайли близо до-net-форма, като се използва репликация на восъчни модели. Леенето по инвестиционни модели или загуба на восък е процес на формоване на метал, който обикновено използва восъчен модел, заобиколен от керамична обвивка, за да се направи керамична форма. Когато черупката изсъхне, восъкът се разтопява и остава само калъпът. След това леярският компонент се оформя чрез изливане на разтопен метал в керамичната форма.
Процесът е подходящ за повторяемо производство на компоненти с мрежова форма от различни метали и сплави с висока производителност. Въпреки че обикновено се използва за малки отливки, този процес е използван за производството на цялостни рамки за врати на самолети със стоманени отливки до 500 kg и алуминиеви отливки до 50 kg. В сравнение с други процеси на леене, като леене под налягане или пясък, това може да бъде скъп процес. Въпреки това, компонентите, които могат да бъдат произведени с помощта на леене по инвестиция, могат да включват сложни контури и в повечето случаи компонентите са отлети близо до чиста форма, така че изискват малко или никаква преработка, след като бъдат отлети.
Процесът на леене на силициев зол е основният процес на леене на стомана по инвестиционни модели в леярната на RMC. Ние разработваме нова технология за адхезивен материал, за да постигнем много по-икономичен и ефективен адхезивен материал за изграждане на обвивката на суспензията. Огромна тенденция е, че процесът на леене със силициев зол замества грубия по-нисък процес на водно стъкло, особено за леене от неръждаема стомана и легирана стомана. Освен иновативния формовъчен материал, процесът на леене на силициев зол също е обновен за много по-стабилно и по-малко топлинно разширяване.
▶ Железни и цветни-железни материали за леене по моделни модели, процес на леене с изпарен восък:
• Въглеродна стомана: AISI 1020 - AISI 1060,
• Стоманени сплави: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo...и т.н. при поискване.
• Неръждаема стомана: AISI 304, AISI 304L, AISI 316, AISI 316L, 1.4404, 1.4301 и други видове неръждаема стомана.
• Месинг, червена мед, бронз или други метални-базирани сплави
• Други материали според вашите уникални изисквания или според стандартите ASTM, SAE, AISI, ACI, DIN, EN, ISO и GB
▶ Възможности на леярна за отливане на модели
• Макс. размер: 1000 mm × 800 mm × 500 mm
• Диапазон на теглото: 0,5 кг - 100 кг
• Годишен капацитет: 2000 тона
• Свързващи материали за изграждане на черупки: силициев диоксид, водно стъкло и техните смеси.
• Допустими отклонения: По заявка.
▶ Основна производствена процедура
• Модели и проектиране на инструменти → Изработване на метални матрици → Инжектиране на восък → Сглобяване на суспензия → Изграждане на черупки → Де-восъчване → Анализ на химичния състав → Топене и изливане → Почистване, шлайфане и бластиране → Последваща обработка или опаковане за изпращане
▶ Проверка на отливки от изгубен восък
• Спектрографски и ръчен количествен анализ
• Металографски анализ
• Проверка на твърдостта по Бринел, Рокуел и Викерс
• Анализ на механичните свойства
• Изпитване за въздействие при ниска и нормална температура
• Проверка за чистота
• UT, MT и RT проверка
▶ След{0}}процес на кастинг
• Почистване и премахване на ръбове
• Дробеструйна обработка / песъчинка
• Термична обработка: нормализиране, закаляване, темпериране, карбуризация, азотиране
• Повърхностна обработка: пасивиране, анодиране, галванопластика, горещо поцинковане, поцинковане, никелиране, полиране, електро-полиране, боядисване, GeoMet, Zintec.
• Машинна обработка: струговане, фрезоване, струговане, пробиване, хонинговане, шлайфане.
▶ Предимства на компонентите за отливане по модели:
• Отлично и гладко покритие на повърхността
• Тесни толеранси на размерите.
• Сложни и сложни форми с гъвкавост на дизайна
• Възможност за отливане на тънки стени, следователно по-лек компонент за отливане
• Богат избор от отлети метали и сплави (черни и не{0}}железни)
• При проектирането на формите не се изисква тяга.
• Намалете необходимостта от вторична обработка.
• Малък разход на материали.
▶ Защо избирате RMC за персонализирани части за отливане с изгубен восък?
• Пълно решение от един единствен доставчик, вариращо от персонализиран дизайн на модела до завършени отливки и вторичен процес, включително обработка с ЦПУ, топлинна обработка и повърхностна обработка.
• Предложения за намаляване на разходите от нашите професионални инженери въз основа на вашите уникални изисквания.
• Кратко време за изработка на прототип, пробно отливане и всякакви възможни технически подобрения.
• Свързани материали: Silica Col, водно стъкло и техните смеси.
• Производствена гъвкавост от малки до масови поръчки.
• Силни аутсорсинг производствени възможности.
▶ Общи търговски условия
• Основен работен процес: Запитване и оферта → Потвърждаване на детайли / Предложения за намаляване на разходите → Разработка на инструменти → Пробно отливане → Одобрение на проби → Пробна поръчка → Масово производство → Непрекъснато производство на поръчки
• Време за изпълнение: Приблизително 15-25 дни за разработване на инструменти и приблизително 20 дни за масово производство.
• Условия на плащане: По договаряне.
• Методи на плащане: T/T, L/C, West Union, Paypal.
За да научите по-добре за нашите възможности за процес на леене по изгубен восък, моля, щракнете върху следната снимка, за да отворите нашата страница с възможности за леене по модели:
Популярни тагове: леярна за леене на месинг, леярна за месинг, части за леене на месингово водно стъкло, леене по инвестиционни модели на бронзово водно стъкло, части за прецизно леене на месинг