

Отливки от восъчни легирани стомани от китайска леярна
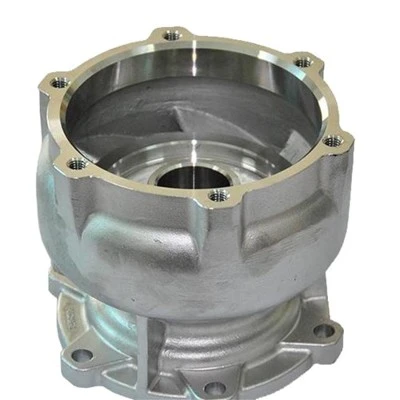
Инвестиционното леене (изгубен восък) е метод за прецизно леене на сложни детайли близо до-net-форма, като се използва репликация на восъчни модели. Леенето по инвестиционни модели или загуба на восък е процес на формоване на метал, който обикновено използва восъчен модел, заобиколен от керамична обвивка, за да се направи керамична форма. Когато черупката изсъхне, восъкът се разтопява и остава само калъпът. След това леярският компонент се оформя чрез изливане на разтопен метал в керамичната форма.
Процесът е подходящ за повторяемо производство на компоненти с мрежова форма от различни метали и сплави с висока производителност. Въпреки че обикновено се използва за малки отливки, този процес е използван за производството на цялостни рамки за врати на самолети със стоманени отливки до 500 kg и алуминиеви отливки до 50 kg. В сравнение с други процеси на леене, като леене под налягане или пясък, това може да бъде скъп процес. Въпреки това, компонентите, които могат да бъдат произведени с помощта на леене по инвестиция, могат да включват сложни контури и в повечето случаи компонентите са отлети близо до чиста форма, така че изискват малко или никаква преработка, след като бъдат отлети.
Процесът на леене на силициев зол е основният процес на леене на стомана по инвестиционни модели в леярната на RMC. Ние разработваме нова технология за адхезивен материал, за да постигнем много по-икономичен и ефективен адхезивен материал за изграждане на обвивката на суспензията. Огромна тенденция е, че процесът на леене със силициев зол замества грубия по-нисък процес на водно стъкло, особено за леене от неръждаема стомана и легирана стомана. Освен иновативния формовъчен материал, процесът на леене на силициев зол също е обновен за много по-стабилно и по-малко топлинно разширяване.
Топлоустойчивата стомана се отнася до стомана с устойчивост на окисление при висока температура и якост при висока температура. Устойчивостта на високотемпературно окисляване е важно условие, за да се гарантира, че детайлът работи дълго време при висока температура. В окислителна среда, като например въздух с висока -температура, кислородът реагира химически със стоманената повърхност, за да образува различни слоеве от железен оксид. Оксидният слой е много хлабав, губи оригиналните характеристики на стоманата и лесно пада. За да се подобри устойчивостта на стоманата към окисление при висока-температура, към стоманата се добавят легиращи елементи, за да се промени структурата на оксида. Често използвани легиращи елементи са хром, никел, хром, силиций, алуминий и т.н. Устойчивостта на стоманата на окисление при висока температура е свързана само с химичния състав.

▶ Налични метали за процес на леене по модели:
• Въглеродна стомана: AISI 1020 - AISI 1060,
• Стоманени сплави: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo...и т.н. по заявка.
• Неръждаема стомана: AISI 304, AISI 304L, AISI 316, AISI 316L, 1.4404, 1.4301 и други видове неръждаема стомана.
• Месинг, червена мед, бронз или други метали-на основата на мед
• Други материали според вашите уникални изисквания или според стандартите ASTM, SAE, AISI, ACI, DIN, EN, ISO и GB
▶ Възможности на леярна за отливане на модели
• Максимален размер: 1000 mm × 800 mm × 500 mm
• Диапазон на теглото: 0,5 кг - 100 кг
• Годишен капацитет: 2000 тона
• Свързващи материали за изграждане на черупки: силициев диоксид, водно стъкло и техните смеси.
• Допустими отклонения: По заявка.
▶ Основна производствена процедура
• Модели и проектиране на инструменти → Изработка на метални щанци → Инжектиране на восък → Сглобяване на суспензия → Изграждане на черупки → Де-восъчване → Анализ на химичния състав → Топене и изливане → Почистване, шлайфане и бластиране → Последваща обработка или опаковане за изпращане
▶ Проверка на отливки от изгубен восък
• Спектрографски и ръчен количествен анализ
• Металографски анализ
• Проверка на твърдостта по Бринел, Рокуел и Викерс
• Анализ на механичните свойства
• Изпитване за въздействие при ниска и нормална температура
• Проверка за чистота
• UT, MT и RT проверка
▶ След-процес на кастинг
• Почистване и премахване на ръбове
• Дробеструйна обработка / песъчинка
• Термична обработка: нормализиране, закаляване, темпериране, карбуризация, азотиране
• Повърхностна обработка: пасивиране, анодиране, галванопластика, горещо поцинковане, поцинковане, никелиране, полиране, електро-полиране, боядисване, GeoMet, Zintec.
• Машинна обработка: струговане, фрезоване, струговане, пробиване, хонинговане, шлайфане.
▶ Предимства на моделните отливки:
• Отлично и гладко покритие на повърхността
• Тесни толеранси на размерите.
• Сложни и сложни форми с гъвкавост на дизайна
• Възможност за отливане на тънки стени, следователно по-лек компонент за отливане
• Богат избор от отлети метали и сплави (черни и не{0}}железни)
• При проектирането на формите не се изисква тяга.
• Намалете необходимостта от вторична обработка.
• Малък разход на материали.
▶ Защо избирате RMC за персонализирани части за отливане с изгубен восък?
• Пълно решение от един единствен доставчик, вариращо от персонализиран дизайн на модела до завършени отливки и вторичен процес, включително обработка с ЦПУ, топлинна обработка и повърхностна обработка.
• Предложения за намаляване на разходите от нашите професионални инженери въз основа на вашите уникални изисквания.
• Кратко време за изработка на прототип, пробно отливане и всякакви възможни технически подобрения.
• Свързани материали: Silica Col, водно стъкло и техните смеси.
• Производствена гъвкавост от малки до масови поръчки.
• Силни аутсорсинг производствени възможности.


Популярни тагове: отливки от легирана стомана, отливки под формата на восък