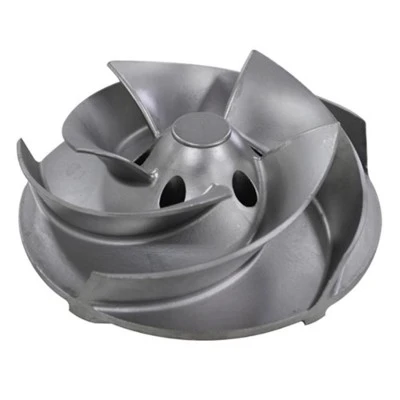


OEM персонализирана отливка от сив чугун от леярна в Китай с услуги за прецизна обработка с ЦПУ
| Еквивалентен клас сив чугун | ||||||||
| AISI | П-нещо | DIN | BS | СС | AFNOR | U.N.E. / I.H.A. | JIS | UNI |
| A48-20B | 0.6010 | GG-10 | Оценка 100 | 0110-00 | - | - | ФК 100 | G 10 |
| A48-25B | 0.6015 | GG-15 | Степен 150 | 0115-00 | Ft 15 D | FG 15 | FC 150 | G 15 |
| A48-30B | 0.6020 | GG-20 | Степен 200 | 0120-00 | 20 форинта | FG 20 | FC 200 | G 20 |
| A48-40B | 0.6025 | GG-25 | Степен 250 | 0125-00 | Ft 25 D | FG 25 | FC 250 | G 25 |
| A48-45B | 0.6030 | GG-30 | Степен 300 | 0130-00 | Ft 30 D | FG 30 | FC 300 | G 30 |
| A48-50B | 0.6035 | GG-35 | Степен 350 | 0135-00 | Ft 35 D | FG 35 | FC 350 | G 35 |
| A48-60B | 0.6040 | GG-40 | Степен 400 | 0140-00 | Ft 40 D | - | FC 40 | - |
| 32510 | GTS-35 | B340/12 | 0815-00 | MN 35-10 | - | FCMW 330 | - | |
| A220-40010 | 0.8145 | GTS-45 | P440/7 | 0852-00 | MN 450 | - | FCMP 440/490 | GMN 45 |
| A220-50005 | 0.8155 | GTS-55-04 | P510/4 | 0854-00 | MP 50-5 | - | FCMP 490 | GMN 55 |
| A220-70003 | 0.8165 | ГТС-65-02 | P570/3 | 0856-00 | MN 650-3 | - | FCMP 590 | GMN 65 |
| A220-70003 | - | GTS-65 | P570/3 | 0858 | MN 60-3 | - | FCMP 540 | - |
| A220-80002 | 0.8170 | ГТС-70-02 | P690/2 | 0862-00 | MN 700-2 | - | FCMP 690 | GMN 70 |

Чугунът, включващ главно сив чугун и сферографитен (нодуларен) чугун, обикновено се използват за леене чрез процеси на пясъчно леене, леене на черупки, леене в пясък с покритие или леене с пяна. Въпреки това, за някои специални ситуации се използва и процесът на леене по модел на изгубен восък поради тяхната фина повърхност и по-висока точност. В RMC ние също така имаме способността да леем сив чугун и пластичен чугун с прецизно леене по моделни модели с помощта на силициев зол и водно стъкло за изграждане на черупки.
Чугуните са железни сплави, които имат въглеродно съдържание над 2%. Въпреки че чугуните могат да имат въглероден процент между 2 и 6,67, практическата граница обикновено е между 2 и 4%. Те са важни най-вече поради отличните им леярски качества. Сивите чугуни и сферографитен чугун (наричан още чугун с нодуларен чугун или чугун със сферичен графит).
Когато чугунът се охлажда бавно, циментитът се разлага на желязо и въглерод под формата на графит, което се нарича графитизация. Чугуните, при които голям процент цементит се разлага чрез графитизация, се наричат сиви чугуни. Чугун, в който не е настъпила графитизация, т.е. e, целият въглерод е в комбинирана форма, се нарича бял чугун. Процесът на графитизация изисква време и следователно, когато течният чугун се охлади бързо, ще се получи бял чугун. Белият чугун е сравним по свойства с тези на високовъглеродните стомани. Той обаче е много крехък и като такъв не се използва за структурни части. Полезен е за части, където има абразивно износване. Якостта на опън варира между 170 до 345 MPa и обикновено е около 240 MPa. Твърдостта варира от 350 до 500 BHN. С оглед на много високата твърдост, обработваемостта е лоша и обикновено се завършва чрез шлайфане.
Дисоциираният въглерод е под формата на графит, който е много мек и без никаква здравина. По този начин се намалява твърдостта и се увеличава обработваемостта на чугуна. Формата на графита, присъстващ в чугуните, би повлияла значително на неговата здравина. Когато е във форма, подобна на люспи-като при сивия чугун, графитът нарушава целостта на желязото и силно го отслабва. Но също така помага за абсорбиране на вибрационна енергия, в резултат на което сивият чугун обикновено се използва за леглата на машинните инструменти. Сивият чугун се обработва лесно и е най-евтината форма на чугун. Поради ниската си температура на топене, по-висока течливост и незначителна възраст на свиване-при охлаждане, той се използва широко в процесите на леене.
Другата форма на чугун е известна като ковък чугун, в който свободният въглерод присъства под формата на нодули в матрицата от цементит и ферит. Това се постига чрез първо охлаждане на отливката, така че да се образува целият бял чугун, последван от контролиран процес на термична обработка, така че част от цементита да се трансформира във ферит и нодули от свободен въглерод. Този материал е по-пластичен от сивия чугун. Тази форма е подходяща само за компоненти с много малка дебелина на сечението, тъй като целият бял чугун е изходната точка за ковък чугун.
Когато графитът присъства като малки, кръгли и добре -разпределени частици, неговият отслабващ ефект е малък и такива чугуни биха имали по-висока пластичност. Този вид чугун се нарича сферографитен или нодуларен чугун или сфероиден графит или просто SG чугун. Тази форма на графит може да бъде постигната чрез добавяне на елементарен магнезий или церий или комбинация от двата елемента към разтопения чугун. Добавя се магнезий в количества от 0,07 до 0. 10%, последвано от добавяне на феро-силиций за насърчаване на графитизацията. По време на втвърдяването магнезият помага за разпределението на графита в целия метал.
Ковкият чугун има по-добро съотношение-към-тегло, по-добра обработваемост и по-висока стойност на удар. Освен това, компонентите от сферографитен чугун се произвеждат чрез процес на леене, при който може да се постигне по-добър контрол на формата на компонента в сравнение с коването с капка. По този начин много компоненти като колянови валове и свързващи пръти, произведени обикновено чрез коване, все повече се заменят с отливки от сферографитен чугун.
Инвестиционното леене (изгубен восък) е метод за прецизно леене на сложни детайли близо до-net-форма, като се използва репликация на восъчни модели. Леенето по инвестиционни модели или загуба на восък е процес на формоване на метал, който обикновено използва восъчен модел, заобиколен от керамична обвивка, за да се направи керамична форма. Когато черупката изсъхне, восъкът се разтопява и остава само калъпът. След това леярският компонент се оформя чрез изливане на разтопен метал в керамичната форма.
Процесът е подходящ за повторяемо производство на компоненти с мрежова форма от различни метали и сплави с висока производителност. Въпреки че обикновено се използва за малки отливки, този процес е използван за производството на цялостни рамки за врати на самолети със стоманени отливки до 500 kg и алуминиеви отливки до 50 kg. В сравнение с други процеси на леене, като леене под налягане или пясък, това може да бъде скъп процес. Въпреки това, компонентите, които могат да бъдат произведени с помощта на леене по инвестиция, могат да включват сложни контури и в повечето случаи компонентите са отлети близо до чиста форма, така че изискват малко или никаква преработка, след като бъдат отлети.
Процесът на леене на силициев зол е основният процес на леене на стомана по инвестиционни модели в леярната на RMC. Ние разработваме нова технология за адхезивен материал, за да постигнем много по-икономичен и ефективен адхезивен материал за изграждане на обвивката на суспензията. Огромна тенденция е, че процесът на леене със силициев зол замества грубия по-нисък процес на водно стъкло, особено за леене от неръждаема стомана и легирана стомана. Освен иновативния формовъчен материал, процесът на леене на силициев зол също е обновен за много по-стабилно и по-малко топлинно разширяване.
▶ Железни и цветни-железни материали за леене по моделни модели, процес на леене с изпарен восък:
• Сив чугун: HT150, HT200, HT250, HT300, HT350; GJL-100, GJL-150, GJL-200, GJL-250, GJL-300, GJL-350; GG10~GG40.
• Ковък чугун или чугун: GGG40, GGG50, GGG60, GGG70, GGG80; GJS-400-18, GJS-40-15, GJS-450-10, GJS-500-7, GJS-600-3, GJS-700-2, GJS-800-2; QT400-18, QT450-10, QT500-7, QT600-3, QT700-2, QT800-2;
• Въглеродна стомана: AISI 1020 - AISI 1060,
• Стоманени сплави: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo...и т.н. при поискване.
• Неръждаема стомана: AISI 304, AISI 304L, AISI 316, AISI 316L, 1.4404, 1.4301 и други видове неръждаема стомана.
• Месинг, червена мед, бронз или други метални-базирани сплави
• Други материали според вашите уникални изисквания или според стандартите ASTM, SAE, AISI, ACI, DIN, EN, ISO и GB
▶ Възможности на леярна за отливане на модели
• Макс. размер: 1000 mm × 800 mm × 500 mm
• Диапазон на теглото: 0,5 кг - 100 кг
• Годишен капацитет: 2000 тона
• Свързващи материали за изграждане на черупки: силициев диоксид, водно стъкло и техните смеси.
• Допустими отклонения: По заявка.
▶ Основна производствена процедура
• Модели и проектиране на инструменти → Изработка на метални щанци → Инжектиране на восък → Сглобяване на суспензия → Изграждане на черупки → Де-восъчване → Анализ на химичния състав → Топене и изливане → Почистване, шлайфане и бластиране → Последваща обработка или опаковане за изпращане
▶ Проверка на отливки от изгубен восък
• Спектрографски и ръчен количествен анализ
• Металографски анализ
• Проверка на твърдостта по Бринел, Рокуел и Викерс
• Анализ на механичните свойства
• Тестване на удар при ниска и нормална температура
• Проверка за чистота
• UT, MT и RT проверка
▶ След{0}}процес на кастинг
• Почистване и премахване на ръбове
• Дробеструйна обработка / песъчинка
• Термична обработка: нормализиране, закаляване, темпериране, карбуризация, азотиране
• Повърхностна обработка: пасивиране, анодиране, галванопластика, горещо поцинковане, поцинковане, никелиране, полиране, електро-полиране, боядисване, GeoMet, Zintec.
• Машинна обработка: струговане, фрезоване, струговане, пробиване, хонинговане, шлайфане.
▶ Предимства на компонентите за отливане по модели:
• Отлична и гладка повърхност
• Тесни толеранси на размерите.
• Сложни и сложни форми с гъвкавост на дизайна
• Възможност за отливане на тънки стени, следователно по-лек компонент за отливане
• Богат избор от отлети метали и сплави (черни и не{0}}железни)
• При проектирането на формите не се изисква тяга.
• Намалете необходимостта от вторична обработка.
• Малък разход на материали.
▶ Защо избирате RMC за персонализирани части за отливане с изгубен восък?
• Пълно решение от един единствен доставчик, вариращо от персонализиран дизайн на модела до завършени отливки и вторичен процес, включително обработка с ЦПУ, топлинна обработка и повърхностна обработка.
• Предложения за намаляване на разходите от нашите професионални инженери въз основа на вашите уникални изисквания.
• Кратко време за изработка на прототип, пробно отливане и всякакви възможни технически подобрения.
• Свързани материали: Silica Col, водно стъкло и техните смеси.
• Производствена гъвкавост от малки до масови поръчки.
• Силни аутсорсинг производствени възможности.
За да научите по-добре за нашите възможности за процес на леене по изгубен восък, моля, щракнете върху следната снимка, за да отворите нашата страница с възможности за леене по модели:


Популярни тагове: леярна за сив чугун, леене по модели на сив чугун, леене по изгубен восък от сив чугун