


Процесът на леене по моделите

Създаване на восъчен модел
• В днешния свят на производство восъчните шаблони обикновено се правят чрез инжектиране на восък в метален инструмент или „матрица“
• С еволюцията на адитивното производство могат да се отпечатват шаблони
• В общността на изкуството, уникални по рода си произведения са издълбани от художника от восъчни блокове
• За множество отливки обикновено се прави силиконов инструмент от скулптурата на художника и восъкът се инжектира или излива в получената кухина
Монтаж на восъчно дърво
• Обикновено е неикономично да се правят малки части една по една, така че восъчните шаблони обикновено се прикрепват към восъчен "леяк"
• Лекът има две цели
- 1. Осигурява монтажна повърхност за сглобяване на множество шаблони в един калъп, който по-късно ще бъде запълнен със сплав
- 2. Осигурява път на потока за разтопената сплав в празнината, създадена от восъчния модел(и)
• Восъкът между шаблона(ите) и лееката се наричат "порти", защото те дроселират посоката и потока на сплавта в празнината, направена от шаблона
Shell Building
• Следващата стъпка в процеса е изграждането на керамична обвивка около восъчното дърво
• Тази черупка в крайна сметка ще се превърне във формата, в която се излива металът
• За изграждането на черупката дървото се потапя в керамична вана или "каша"
• След потапяне върху мократа повърхност се нанася фин пясък или "щуко".
• Формата се оставя да изсъхне и процесът се повтаря няколко пъти, докато се изгради наслоена (или ламинирана) керамична форма, способна да издържи напреженията на процеса на леене.

Депарафинизация / Изгаряне
• Преди изливането на метала във формата, восъкът се отстранява
• Това обикновено се прави с помощта на пар{0}}автоклав за депарафинизиране, който прилича на голяма индустриална тенджера под налягане
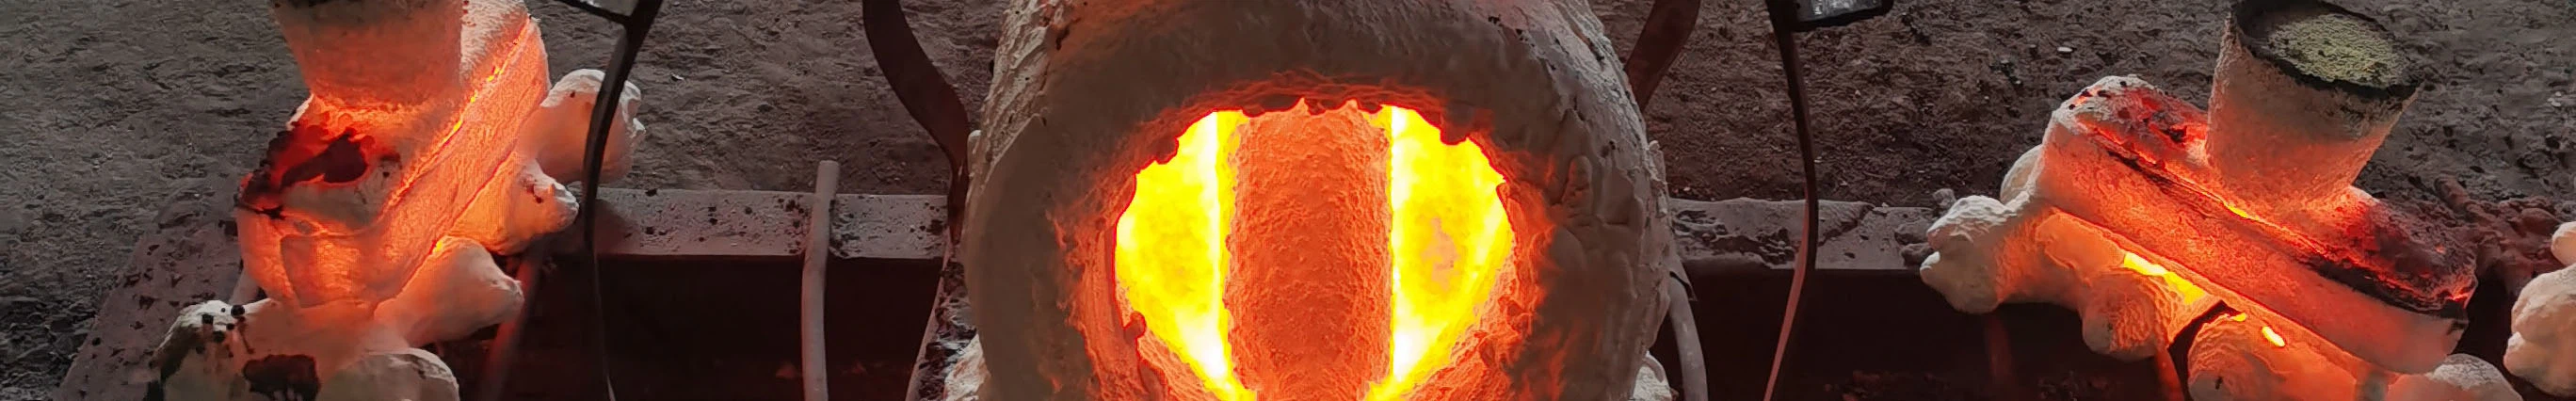
• Друг метод е използването на пламъчна пещ, която разтопява и изгаря восъка
• Много леярни използват и двата метода едновременно
• Автоклавът премахва по-голямата част от восъка, който може да бъде възстановен и използван повторно
• Светкавичен огън изгаря остатъчния восък и втвърдява черупката, подготвяйки я за отливане
Изливане на метал
• Преди металът да се излее в керамичната форма или "черупка", формата се загрява предварително до определена температура, за да се предотврати втвърдяването или "замръзването" на разтопената сплав, преди да се напълни цялата форма
• Сплавта се разтопява в керамична чаша (наречена тигел) с помощта на процес, известен като индукционно топене
• Високочестотен електрически ток създава магнитно поле около сплавта, генерирайки електрически полета вътре в метала (вихрови токове)
• Вихровите токове нагряват сплавта поради електрическото съпротивление на материала
• Когато сплавта достигне определената температура, тя се излива във формата и формата се оставя да изстине

Shell Knock Off
• След като се охлади, материалът на черупката се отстранява от метала
• Това обикновено се прави чрез механични средства
• Чук
• Водна струя под високо налягане
• Вибромаса
• Отстраняването на черупката може да се извърши и химически, като се използва загрят разтвор на каустик или от калиев хидроксид, или от натриев хидроксид, но този подход постепенно се премахва поради опасения за околната среда и здравето
Отрежете
• След като материалът на обвивката е отстранен, частите се отрязват от леяк и вратите се шлифоват
• Отрязването на части може да се извърши ръчно
• Режещ трион
• Факел
• Лазер (ограничени приложения)
• Частите също могат да бъдат отрязани с помощта на автоматизация, т.е. формата може да бъде закрепена с помощта на приспособление на програмируем трион за рязане
Индивидуални кастинги
• След като частите бъдат отстранени от леяк и вратите са отстранени, повърхността може да бъде завършена чрез редица средства
• Вибрационно/медийно покритие
• Колан или ръчно шлайфане
• Полиране
• Завършването може да се извърши на ръка, но в много случаи е автоматизирано
• След това частите се проверяват, маркират (ако е необходимо), пакетират се и се изпращат
• В зависимост от приложението, частите могат да се използват в тяхната "мрежова форма" или да бъдат подложени на механична обработка за прецизни съвпадащи повърхности


